
 English
 Español
 русский

Tubo de acero soldado estirado en frío (CDW) DIN 2393 ASTM A513 Grado ST37-2 ST52.3
Tubo de acero soldado estirado en frío (CDW) – DIN 2393 | ASTM A513 (ST37-2, ...
Contenido
Si se gana la vida comprando tubos mecánicos o hidráulicos, habrá escuchado esta pregunta más de una vez: ¿los tubos DOM son lo mismo que los tubos sin costura? ¿Importa realmente la diferencia? La respuesta corta es que se trata de dos productos diferentes fabricados mediante dos rutas diferentes, y la brecha entre ellos se muestra en tolerancias, capacidad de presión, maquinabilidad y precio. Realizamos sorteos en frío de ambos tipos todos los días y nuestra respuesta honesta es que ninguno gana directamente. Lo que importa es cuál se adapta a la pieza que estás construyendo.
DOM significa Drawn Over Mandrel, que describe la operación de acabado en lugar del material de partida. El proceso comienza con una tira plana de acero laminada en frío, cortada a lo ancho, formada en forma redonda y soldada longitudinalmente. Se recorta el destello de soldadura externo y luego el tubo pasa al banco de estirado: se pasa a través de una matriz de carburo que reduce el diámetro exterior mientras que un mandril endurecido dentro del orificio controla el diámetro interior al mismo tiempo.
Debido a que la pared se comprime simultáneamente entre dos herramientas rígidas, el resultado es un tubo con un espesor de pared inusualmente uniforme, un orificio recto y una concentricidad excelente. La costura de soldadura no se elimina. Se comprime y se extrae hasta que es casi invisible a la vista, pero todavía está presente y se puede localizar con una prueba de corrientes parásitas o un grabado ácido. Una costura correctamente soldada y estirada es exactamente la razón por la que el tubo DOM se mantiene en servicio hidráulico durante millones de ciclos. Las especificaciones comunes incluyen EN 10305-2 en E235 y E355, ASTM A513 y la gama DIN 2393, con versiones de pared delgada de gran diámetro disponibles para trabajos con cilindros más grandes.
 Tubo de acero soldado estirado en frío (CDW) En10305-2 Grado E235 E355 E460 Tubos de acero soldados estirados en frío de precisión (CDW) - EN 10305-2 E235 E355 Tubos de acero de alta tolerancia para ingeniería mecánica automotriz e hidráulica Suao Metal manufactur... Ver producto →
Los tubos sin costura comienzan como una barra redonda de acero sólido. El tocho se calienta, se perfora para crear una cáscara hueca, luego se lamina en caliente o se extruye y finalmente se estira en frío a su tamaño, generalmente sobre un mandril o un tapón. Desde el primer paso de perforación hasta el último estirado, no hay soldadura en ninguna parte a lo largo del tubo.
Ese único hecho impulsa todo lo demás. Sin soldadura significa que no hay zonas afectadas por el calor, ni costuras que inspeccionar y una pared que se comporta de manera idéntica en todas las direcciones. Para circuitos de alta presión, ciclos elevados de fatiga y servicio corrosivo, los ingenieros suelen preferir la pared homogénea de un producto sin costura estirado en frío. Las especificaciones citadas con mayor frecuencia son ASTM A519 y EN 10305-1, y los grados de acero inoxidable como ASTM A269 siguen la misma lógica.
Las compensaciones son reales. La perforación deja inherentemente más excentricidad en la pared que la formación de tiras, por lo que el orificio puede quedar ligeramente descentrado en relación con el diámetro exterior. Las paredes delgadas y los diámetros muy grandes son más difíciles de conseguir, las cantidades mínimas de pedido son menos flexibles y tanto el precio como el tiempo de entrega suelen ser más altos que un tamaño DOM equivalente. Cuando un dibujo requiere paredes pesadas y un mecanizado agresivo, a menudo vale la pena pagar esa prima.
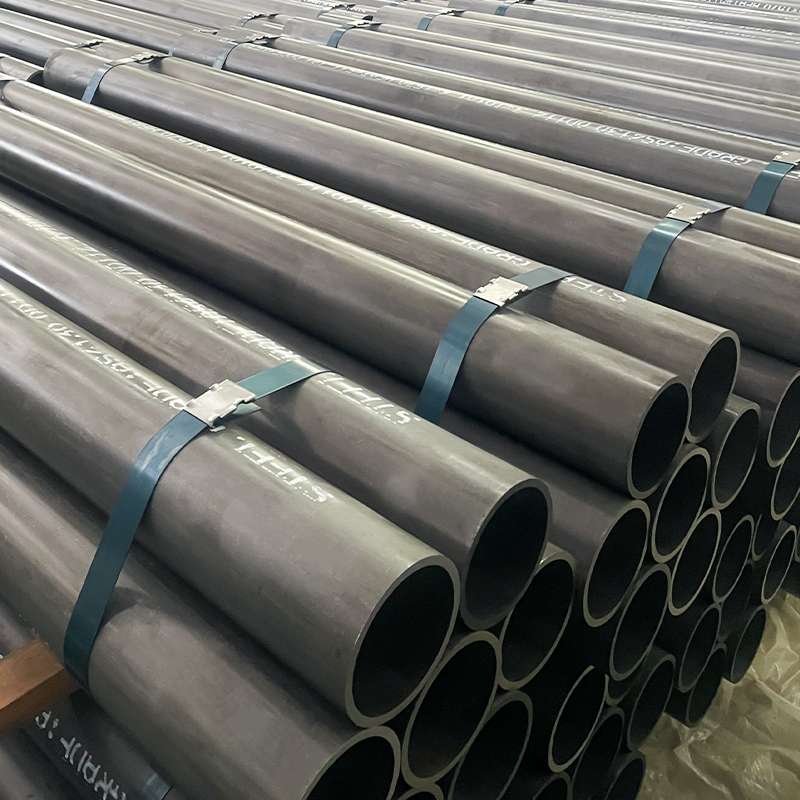 Tubo de acero sin costura estirado en frío (CDS) DIN 2393 ASTM A519 Grado ST37-2 ST52.3 Tubo de acero sin costura estirado en frío (CDS) - DIN 2393 ASTM A519 (grados ST37-2, ST44-2, ST52.3, 1018, 1020, 1026, 27SiMn, 20MnV6) Ver producto →
La siguiente tabla condensa las diferencias que más importan durante la cotización y la planificación de procesos. Úselo como punto de partida y luego confirme las tolerancias exactas que necesita su aplicación.
| Atributo | Tubería DOM | Tubería sin costura |
|---|---|---|
| Material de partida | Fleje laminado en frío, soldado en tubo. | Billet macizo, perforado |
| costura de soldadura | Presente, dibujado casi al ras | Ninguno |
| Uniformidad del espesor de la pared | Excelente, fijado por calibre de tira. | Bien, más excentricidad por el piercing. |
| Concentricidad | Muy apretado después del dibujo. | Bueno, históricamente más flojo. |
| Estándares típicos | EN 10305-2, ASTM A513, DIN 2393 | EN 10305-1, ASTM A519, DIN 2393 |
| Servicio de alta presión y fatiga | Fiable cuando la costura está sana y probada | Pared homogénea preferida |
| Costo relativo | Generalmente más bajo | Generalmente más alto |
| Plazo de entrega y rango de tamaño | Más corto; amplia gama incluyendo paredes delgadas | Más tiempo; menos opciones en general OD |
| Aplicaciones que mejor se adaptan | Tubos de cilindros, tubos pulidos, amortiguadores, ejes de transmisión, rodillos transportadores | Líneas de alta presión, intercambiadores de calor, tubos de perforación, piezas mecanizadas de paredes gruesas |
La variación de las paredes es la principal causa de desperdicio en el bruñido y el raspado. Un tubo DOM formado a partir de un calibre de tira controlado generalmente ingresa a la máquina bruñidora con una pared que varía solo ligeramente, por lo que la remoción de material se mantiene constante y el orificio terminado se limpia en menos pasadas. Un tubo sin costura con más excentricidad puede necesitar una eliminación adicional de material, lo que agrega tiempo de ciclo y puede empujar el orificio fuera de la banda de tolerancia H8 requerida.
Los tubos DOM nacionales e importados se doblan, hacen muescas y se pulen habitualmente. La costura estirada se comporta bien en estas operaciones, pero debe estar calificada para trabajos críticos de fatiga. El tubo sin costura elimina esa variable por completo. Si su pieza funciona a alta presión o experimenta cargas invertidas, la ausencia de una costura vale el costo adicional. Los compradores que deseen una visión más amplia de cómo las rutas de soldadura cambian el rendimiento pueden leer nuestro resumen de Tubería ERW, DOM y CDS antes de fijar una especificación.
Ambas familias mecanizan limpiamente cuando se seleccionan el grado y la dureza correctos. DOM generalmente llega con una superficie más suave tanto en el diámetro exterior como en el interior, lo que acorta el tiempo de pulido. Seamless tiende a funcionar un poco más duro en los tamaños de paredes pesadas, lo que puede extender la vida útil de la herramienta o acortarla dependiendo de las velocidades y los avances. Hable con su proveedor sobre el estado de entrega: recocido, normalizado o estirado marca una diferencia mayor de lo que la mayoría de la gente espera.
La tira es más barata que una palanquilla perforada y utiliza menos material para el mismo tamaño final, por lo que DOM normalmente tiene un precio más bajo por kilogramo. Esa ventaja aumenta en tamaños de pared delgada y de gran diámetro, donde la soldadura y el trefilado son simplemente una ruta más eficiente que perforar un tocho pesado y reducirlo.
Para un programa de cilindro hidráulico único, la diferencia de costos rara vez es el factor decisivo. Para una línea de rodillos o amortiguadores de gran volumen, muy a menudo lo es.
La mayor parte del trabajo de cilindros hidráulicos y neumáticos es una opción natural para DOM, porque la concentricidad y un orificio limpio importan más que el beneficio teórico de una pared sin costuras. Los grados EN 10305-2 E355 y ASTM A513 dominan este espacio y pulen hasta obtener un acabado de espejo de manera confiable. Busque sin costuras cuando la presión de trabajo es extrema, cuando la pieza está soldada en un colector sin lugar a dudas sobre la costura, o cuando la pared es lo suficientemente pesada como para que una ruta soldada resulte antieconómica.
Un punto práctico: la elección del grado del tubo importa menos que el acabado que especifique. Para servicio de vástago y cilindro, la tolerancia del diámetro interior H8 con rugosidad Ra0,4 es un requisito común y debe escribirse en el dibujo en lugar de asumirse. Suministramos tubo de cilindro pulido y SRB tanto en DOM como en materiales base sin costuras para que los clientes puedan negociar costos y rendimiento sin cambiar de proveedor.
 Tubo de cilindro hidráulico: acero soldado estirado en frío EN 10305-2, E355, para bruñido y SRB Nuestros tubos de cilindros hidráulicos (CDW) se producen de acuerdo con la norma EN 10305-2 E355, utilizando tubos de acero soldados de alta calidad que se estiran en frío para mejorar la precisión,... Ver producto →
En casi todas las discusiones técnicas surgen algunos mitos, y aclararlos temprano ahorra mucho trabajo repetido:
La respuesta correcta a la pregunta DOM versus perfecta casi nunca proviene de un catálogo. Se trata de hacer coincidir la ruta de fabricación con el caso de carga, el paso de acabado y el volumen que se pretende comprar. Envíanos tu plano con la pared, tolerancia, calidad y acabado superficial, y te diremos claramente qué ruta te da la mejor pieza al mejor precio y por qué.

Tubo de acero soldado estirado en frío (CDW) – DIN 2393 | ASTM A513 (ST37-2, ...

Tubos de acero soldados estirados en frío (CDW) de precisión – EN 10305-2 E23...

Tubo soldado estirado en frío de pared delgada de gran diámetro – Ø100×1 mmTu...

Tubos de acero sin costura estirados en frío (CDS) fabricados según EN 10305-...

Tubo de acero sin costura estirado en frío (CDS) - DIN 2393 y ASTM A519 (grad...

Tubo de precisión de acero inoxidable estirado en frío – ASTM A269 TP304, TP3...

Descripción general Descubra nuestros tubos de precisión de ac...

Tubo de acero laminado en frío – ASTM A513 Tipo 2 Grados 1010, 1015, 1020, 10...

EN 10305-2 Tubos de eje de transmisión soldados de precisión – E355, E235, E4...

Tubos de eje de transmisión de precisión ASTM A513/A519 – 1026, 1020, 1015, 4...

EN 10305-3 E235 Tubos de rodillos transportadores de precisión – Ø60,3 x 2,0 ...


