Más que tubos—Soluciones en precisión y resistencia.
CATEGORÍA DE PRODUCTOS
Nuestras ofertas clave incluyen tubos estirados en frío de alta resistencia, tubos hidráulicos de precisión, tubos de estructura mecánica y componentes fabricados personalizados.
Ver más
Tubo de acero de precisión (estirado en frío)
Ver más
Tubo de acero de precisión (estirado en frío)
Tubo y varilla del cilindro
Ver más
Tubo y varilla del cilindro
Componentes y conjuntos de acero fabricados
Ver más
Componentes y conjuntos de acero fabricados
Desde la perforación hasta el recubrimiento—Cada milímetro bajo control.
ACERCA DE NOSOTROS

Suao es un proveedor integrado de soluciones metálicas especializado en producción de tubos, mecanizado de precisión y componentes personalización.

Equipados con modernas instalaciones para estirado en frío, tratamiento térmico, END y recubrimiento de superficies, prestamos servicios a nivel mundial ingeniería sectores con soluciones de productos flexibles, rastreables y confiables.
Ver más
  • 0

    Establecida en
  • 0+

    Número de empleados
  • 0+

    Países exportadores
Donde el rendimiento se encuentra con la aplicación.
Industrias a las que servimos
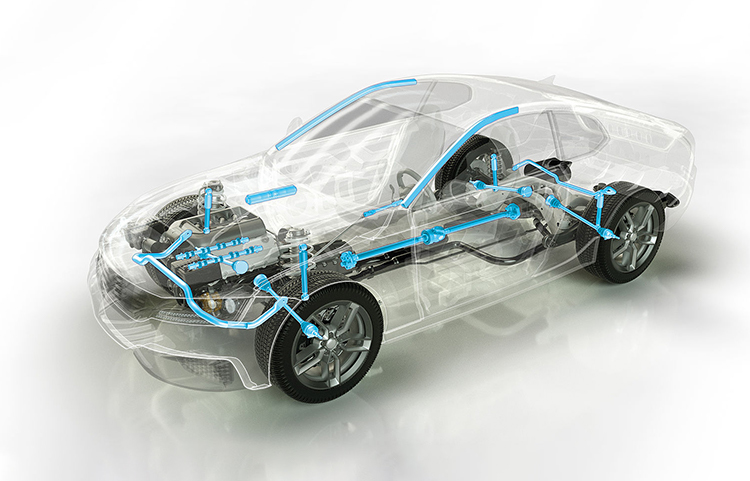
Amortiguador automotriz
Ver más
Amortiguador automotriz
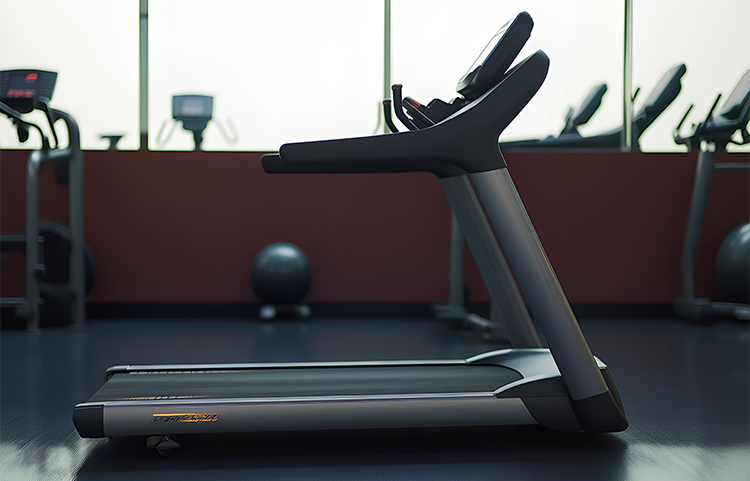
Tubo de rodillos para cinta de correr
Ver más
Tubo de rodillos para cinta de correr
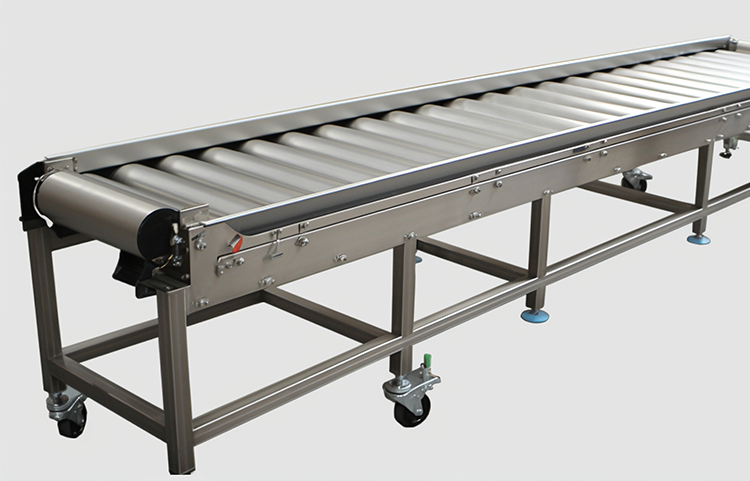
Tubo de rodillos del sistema transportador
Ver más
Tubo de rodillos del sistema transportador
Eje de transmisión
Eje de transmisión
Ver más
Eje de transmisión
Cilindro de acero inoxidable
Ver más
Cilindro de acero inoxidable
Cilindro hidráulico
Cilindro hidráulico
Ver más
Cilindro hidráulico
Más que tubos—Soluciones en precisión y resistencia.
Control de calidad de proceso completo
Se prueba cada lote de materias primas y cada paso de producción es rastreable. Detección avanzada de fallas y dimensional El seguimiento garantiza una alta coherencia en todos los ámbitos.
Fuerte capacidad de personalización
Admitimos mecanizado basado en dibujo, personalización en lotes pequeños y diseños no estándar. La respuesta rápida y la fabricación flexible son nuestras principales fortalezas.
Cumplimiento de normas internacionales
Nuestros productos cumplen con los estándares ISO, DIN y ASTM, lo que garantiza la compatibilidad global de adquisiciones y aplicaciones.
Amplia experiencia en múltiples industrias
Con una profunda experiencia en maquinaria de construcción, automoción, sistemas hidráulicos y más, entendemos los requisitos de rendimiento específicos de cada sector.
Entrega confiable y suministro estable
Los sistemas avanzados de automatización e inventario garantizan una entrega oportuna y un suministro constante a largo plazo para nuestros clientes.
Componentes estructurales de tubos de acero Componentes estructurales de tubos de acero Componentes estructurales de tubos de acero Componentes estructurales de tubos de acero Componentes estructurales de tubos de acero Componentes estructurales de tubos de acero Componentes estructurales de tubos de acero Componentes estructurales de tubos de acero Componentes estructurales de tubos de acero
Nuestras Soluciones
Más allá de los productos
Ofrecemos soluciones totales
Suao ofrece servicios de extremo a extremo — desde selección y perforación de materias primas hasta estirado en frío, tratamiento térmico y Mecanizado y recubrimiento final. Ya sea creación de prototipos o producción en masa, ofrecemos eficiencia con precisión.
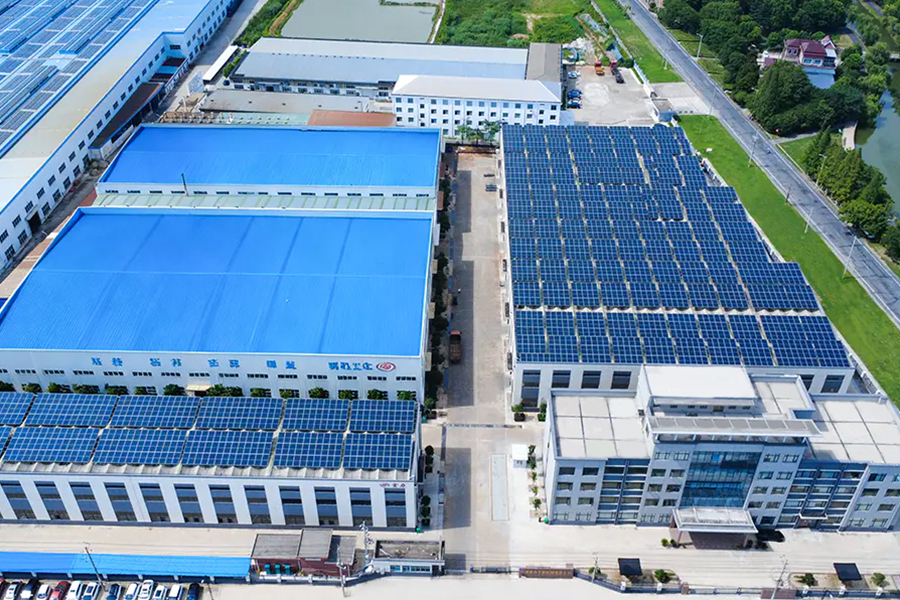
Fábrica exterior
Fábrica exterior
Entorno de oficina
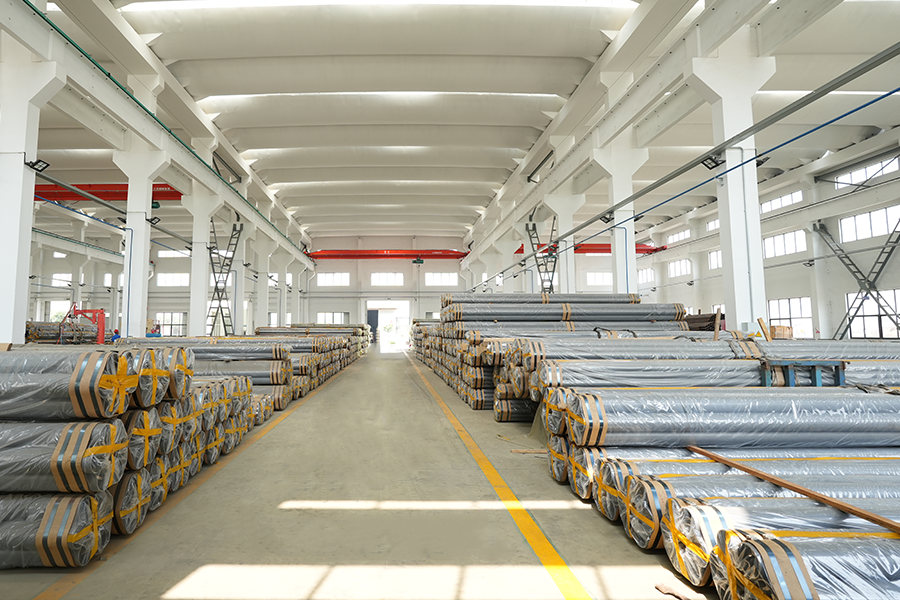
Talleres
Talleres
Talleres
Últimas actualizaciones
QUÉ HAY DE NUEVO
Noticias de la industria
Rugosidad de la superficie del tubo pulido: cómo se especifican, miden y controlan Ra y Rz

La rugosidad de la superficie en un tubo pulido es una de esas especificaciones que parece un solo número en un dibujo y se comporta como un sistema completo en el taller. Un comprador pide Ra 0,4, un proveedor promete Ra 0,4 y tres meses después un cilindro pierde aceite o un sello falla prematuramente, a menudo porque Ra nunca fue toda la historia en primer lugar.

Después de haber pulido miles de orificios para cilindros hidráulicos y neumáticos, hemos aprendido que el número importa menos que saber qué lo produjo, cómo se midió y si sobrevive a la manipulación, el almacenamiento y el montaje. Esta guía explica lo que realmente describe la rugosidad en un tubo pulido, qué valores son realistas para cada ruta de producción y cómo escribir una especificación que su proveedor realmente pueda cumplir.

Lo que realmente significa la rugosidad de la superficie en un orificio pulido

La rugosidad describe las irregularidades finas y poco espaciadas que quedan en una superficie mecanizada. Dos parámetros realizan la mayor parte del trabajo en las especificaciones de los tubos de los cilindros. Ra es la media aritmética de las desviaciones del perfil con respecto a la línea media a lo largo de una longitud de muestreo; es el número que citan la mayoría de los dibujos. Rz es el promedio de las alturas más altas entre picos y valles a lo largo de varias longitudes de muestreo, y con frecuencia es la cifra más reveladora, porque el labio de un sello reacciona a picos y valles en lugar de a un promedio.

El bruñido gana su lugar en la fabricación de cilindros porque realiza dos trabajos a la vez. Dimensiona y rectifica el orificio, corrigiendo la redondez, la rectitud y la distorsión que deja el estirado en frío, la soldadura o el tratamiento térmico. También crea un patrón de rayado controlado, las ranuras en ángulo poco profundas que retienen el aceite en la pared del orificio para que el labio del sello se desplace sobre una fina película lubricante en lugar de secarse contra el metal.

Esta es la razón por la que un orificio que ha sido pulido mecánicamente a un Ra bajo aún puede funcionar peor que un orificio pulido con una lectura ligeramente más alta. La direccionalidad importa. Lo mismo ocurre con la ausencia de metal roto, picos doblados y escombros incrustados, todos los cuales sobreviven al pulido pero se eliminan con una piedra de afilar adecuadamente revestida.

Rangos de rugosidad típicos para acabados de orificios de cilindros

Antes de escribir un número en un dibujo, es útil saber dónde se sitúa normalmente cada condición de suministro. Los rangos a continuación reflejan la experiencia de producción ordinaria en lugar de los mejores resultados de laboratorio.

Rangos de producción aproximados. Los valores alcanzables dependen del material, el espesor de la pared, el proceso previo y los parámetros de bruñido acordados con el proveedor.
Condición del orificio Ra típico Rz típico donde suele encajar
ID estirado en frío o soldado, según se suministra 0,8 - 1,6 micras 4 - 8 micras Taladros no críticos, mecanizado adicional previsto
esquivado 0,8 - 1,6 micras 3 - 6 micras Eliminación intensa de material antes del bruñido
bruñido con rodillo 0,2 - 0,8 µm 1 - 4 micras Tubos de pared delgada donde el bruñido abrasivo no es práctico
Estándar pulido 0,4 - 0,8 µm 2 - 4 micras Orificios generales de cilindros hidráulicos y neumáticos.
Fino o pulido espejo 0,2 - 0,4 µm 1 - 2,5 micras Aplicaciones servo, de ciclo alto y de baja fricción

Lea las dos columnas de rugosidad juntas, nunca una sola. Un orificio con Ra 0,4 con un Rz de 4 es una superficie muy diferente de un orificio con Ra 0,4 con un Rz de 1,6, y los sellos le indicarán la diferencia mucho antes de que lo haga una revisión del dibujo.

Por qué el acabado del diámetro interior decide cuánto dura un sello

La vida del sello es donde la rugosidad deja de ser un tema de metrología y se convierte en un tema de garantía. Un orificio con picos demasiado afilados y demasiado altos actúa como una lima en el labio del sello, desgastandolo con cada golpe. Un orificio que es demasiado liso, en la otra dirección, no puede retener suficiente película de aceite, por lo que aumenta la fricción, el labio se calienta y el desgaste se acelera por la causa opuesta.

Las fallas que más a menudo nos piden que diagnostiquemos no son problemas de sellado en absoluto; son problemas de acabado del orificio que desgastan los sellos desde abajo. Si su equipo de mantenimiento sigue reemplazando el mismo sello en el mismo cilindro, el acabado del diámetro interior merece una revisión antes que el proveedor del sello. Cubrimos el mecanismo con más detalle en este artículo sobre ¿Por qué los sellos del cilindro hidráulico siguen fallando? , y el patrón se mantiene tanto en sistemas hidráulicos móviles como en prensas industriales y actuadores neumáticos.

Lo que realmente controla el Ra final de un tubo pulido

La rugosidad no se ajusta al final del proceso; es la suma de decisiones tomadas desde el tubo en bruto en adelante. Cuatro factores hacen la mayor parte del trabajo.

Condición del orificio inicial

Un orificio consistente y del tamaño correcto antes del bruñido acorta el tiempo del ciclo y reduce el riesgo de conicidad. Los tubos que llegan deformados o con un refuerzo de soldadura pesado obligan a ciclos de bruñido más largos, y los ciclos más largos generan calor y distorsión de los que ninguna piedra puede salir.

Tipo de abrasivo y presión de contacto.

El carburo de silicio corta rápidamente y es adecuado para la eliminación de material; Los abrasivos de óxido de aluminio y diamante mantienen mejor la forma para pasadas de acabado y materiales duros. Una presión más alta de la piedra aumenta la eliminación de material pero hace que la superficie se vuelva áspera, por lo que el cabezal de acabado generalmente funciona a presión reducida con un grano más fino.

Velocidad de trazo y ángulo de rayado

La relación entre rotación y reciprocidad establece el ángulo de rayado, que comúnmente se mantiene entre aproximadamente 30 y 60 grados, según la aplicación. Dentro de esa ventana, un ángulo menos profundo permite velocidades de deslizamiento más rápidas, mientras que un ángulo más pronunciado mejora la retención de aceite en cilindros más lentos y muy cargados.

Material base y dureza

Los grados de carbono medio y aleaciones como ST52, E355, 20MnV6 y 27SiMn se comportan de manera diferente bajo la misma piedra. Una mayor dureza generalmente produce un acabado más limpio y consistente; Los materiales más blandos o gomosos tienden a manchar y cargar el abrasivo, lo que se manifiesta como un Rz más alto al mismo Ra.

Cuando una especificación exige un orificio que sea dimensionalmente ajustado y visiblemente uniforme, el orificio pulido normalmente se suministra como un artículo terminado en lugar de un tubo semiacabado, de modo que la lectura de rugosidad y la tolerancia dimensional viajan juntas.

Honed and SRB EN 10305-1 E355 Hydraulic Cylinder Tube Tubo de cilindro hidráulico pulido y SRB EN 10305-1 E355 Tubos sin costura estirados en frío de precisión con acabados de ID pulidos o de espejo SRB para cilindros hidráulicos de baja fricción que necesitan tolerancias estrictas. Ver producto →

Cómo se mide y verifica la rugosidad

Una cifra de rugosidad sólo tiene sentido cuando se acuerda el método de medición. Los perfilómetros de lápiz son el instrumento de referencia y la longitud límite de muestreo cambia el resultado, por lo que dos proveedores pueden informar Ra 0,4 y aun así ofrecer superficies diferentes. Para agujeros finos es habitual un corte de 0,8 mm; los cortes más largos comienzan a incorporar ondulaciones en la lectura.

La ubicación importa tanto como el método. Una sola lectura tomada cerca de la boca del orificio dice poco sobre la mitad de un tubo largo, por lo que una rutina de inspección sólida toma muestras de ambos extremos y el centro, en más de una posición angular, y registra el ángulo de rayado junto con el valor de rugosidad. En el taller, las muestras de comparación calibradas siguen siendo una forma rápida de confirmar que una pasada de acabado se está comportando bien y la nuestra propia. rutinas de control de calidad Trate las lecturas de rugosidad, el diámetro del orificio y la redondez como un registro combinado en lugar de tres documentos separados.

  • Acuerde el conjunto de parámetros: Ra y Rz, no Ra solo.
  • Acuerde la longitud de corte y la clase de instrumento.
  • Acuerde las posiciones de muestreo a lo largo del orificio y alrededor de la circunferencia.
  • Registre el ángulo de rayado, el diámetro del orificio y la redondez en el mismo informe.
  • Proteja el orificio terminado con tapas de extremo, aceite o envoltorio antes del envío.

Igualar la rugosidad a la aplicación

No existe un mejor acabado universal. El objetivo correcto sigue el ciclo de trabajo, el tipo de sello y el fluido.

  • Cilindros hidráulicos estándar: un orificio pulido en la banda de tolerancia H8 con Ra alrededor de 0,4 µm soporta una buena película de aceite sin desgastar el vástago o el sello del pistón.
  • Cilindros de ciclo alto o servocilindros: Los acabados más finos cerca de Ra 0,2 a 0,3 µm reducen el deslizamiento y ayudan a mantener la posición a baja velocidad.
  • Cilindros neumáticos: Los acabados a menudo se especifican un poco más toscos, ya que el medio de trabajo proporciona poca lubricación propia.
  • Tubos amortiguadores y amortiguadores: un orificio consistente y sin rebabas importa más que el número absoluto, porque el arrastre del sello afecta directamente el comportamiento de amortiguación.
  • Cilindros telescópicos y multietapa: cada etapa debe tener un acabado del mismo nivel, o el desgaste se concentrará en la superficie más blanda.

Para cilindros de aleación y de carbono medio donde se requieren diámetros internos de clase espejo, el acabado normalmente se especifica junto con el grado del material y la banda de tolerancia para que el cabezal de bruñido, el material de dibujo y el plan de inspección apunten en la misma dirección.

ASTM A519 ST52 20MnV6 27SiMn Honed SRB Cylinder Tube Tubo de cilindro SRB pulido con piedra ASTM A519 ST52 20MnV6 27SiMn Tubo de acero sin costura estirado en frío con acabado ID de espejo pulido o SRB para cilindros hidráulicos y neumáticos de baja fricción. Ver producto →

Cuando el bruñido estándar no es lo suficientemente suave

Algunas aplicaciones superan lo que un cabezal de bruñido convencional ofrece económicamente: tubos de pared delgada que no pueden tolerar la presión abrasiva, orificios en lotes pequeños que deben terminarse sin distorsión o conjuntos donde se requiere un Ra extremadamente bajo en toda la longitud. En esos casos, el orificio se puede producir con un diámetro interior súper suave, con un control dimensional más estricto y un acabado especificado hasta el nivel submicrónico mientras se mantiene el orificio recto y redondo.

La diferencia práctica para un comprador es que el acabado y la tolerancia se cotizan como un par. Si su dibujo solicita un Ra muy fino pero deja la tolerancia del orificio floja, es probable que pague por una calidad de superficie que no puede usar, porque un orificio no redondo seguirá teniendo fugas independientemente de cuán suave sea.

ST52 Super Smooth ID Tubes for Hydraulic and Pneumatic Cylinders Tubos de DI súper lisos ST52 para cilindros hidráulicos y neumáticos Tubos ST52 estirados o laminados en frío con tolerancia H9 y diámetro interno Ra de 0,4 a 0,8 μm para maquinaria hidráulica, neumática y de precisión. Ver producto →

Especificación de rugosidad en una orden

Una especificación breve y clara evita la mayoría de disputas. Incluya lo siguiente siempre que se requiera un orificio pulido:

  1. Diámetro del agujero con clase de tolerancia, por ejemplo H8 o H9.
  2. Objetivo Ra, más un techo Rz si el sello es sensible a los picos.
  3. Longitud de corte de medición y clase de instrumento a utilizar.
  4. Rango de ángulo de rayado, donde la retención de aceite es crítica.
  5. Límites de rectitud, redondez y espesor de pared.
  6. Requisitos de protección y embalaje del orificio acabado.

Si alguno de ellos es realmente desconocido, dígalo y solicite una recomendación en lugar de citar un número redondo de un dibujo antiguo. El acabado elegido para un cilindro móvil de 200 bar rara vez se adapta a un actuador neumático de baja velocidad, y el coste de corrección de un tubo terminado es mucho mayor que una nota de dos líneas en la fase de cotización.

La rugosidad de la superficie en un tubo pulido es una de las pocas especificaciones que toca el diseño, el mecanizado, la inspección y la confiabilidad en el campo al mismo tiempo. Tratado como un número único, invita a problemas; Si se trata como un resultado del proceso, se mide adecuadamente y se adapta a la aplicación, elimina silenciosamente una categoría completa de fallas en los sellos de sus registros de servicio.

Si ahora está trabajando en una especificación de diámetro interior o tratando de resolver un problema recurrente de sello, estaremos encantados de mirar el dibujo con usted y sugerirle un acabado que sea realista de producir, sencillo de inspeccionar y adecuado para cómo funciona realmente el cilindro.
Rugosidad de la superficie del tubo pulido: cómo se especifican, miden y controlan Ra y Rz 2026/10/10
Ver Más Rugosidad de la superficie del tubo pulido: cómo se especifican, miden y controlan Ra y Rz
Noticias de la industria
EN 10305-2 Tubo soldado estirado en frío: grados, tolerancias y aplicaciones

El tubo soldado estirado en frío EN 10305-2 es el tubo de precisión detrás de muchos cilindros hidráulicos, etapas telescópicas, amortiguadores, ejes de transmisión y conjuntos mecánicos compactos. Si trabaja en energía hidráulica o construcción de maquinaria, probablemente haya manipulado una gran cantidad sin conocer el número estándar. Esta guía explica qué cubre realmente la EN 10305-2, cómo se comportan E235 y E355, qué condiciones de entrega importan y cómo especificar el tubo correcto sin pagar de más por procesamiento innecesario.

Lo que realmente cubre la EN 10305-2

EN 10305-2 es la parte de la norma europea EN 10305 que cubre los tubos soldados de acero de precisión estirados en frío. La producción comienza con una tira o bobina de acero, que se forma y se suelda por resistencia eléctrica en un hueco. Luego, el tubo soldado se estira en frío sobre un mandril o tapón hasta su tamaño final. Ese segundo paso es la diferencia: la soldadura le brinda una pared consistente y grandes longitudes, mientras que el estirado en frío le brinda dimensiones ajustadas, una superficie más suave y una mejor concentricidad que un tubo soldado simple.

A veces la gente utiliza indistintamente el tubo CDW, el tubo DOM y el tubo EN 10305-2. Son parecidos, pero no idénticos. DOM describe la ruta de fabricación; EN 10305-2 define las condiciones técnicas de entrega. La siguiente tabla muestra dónde se encuentran las tres partes principales de EN 10305.

Comparación de piezas EN 10305 por ruta de proceso y aplicación típica.
Pieza estándar Ruta de fabricación Nombre común del tubo Aplicaciones típicas
EN 10305-1 Sin costuras, estirado en frío. Tubo hidráulico CDS Cilindros hidráulicos de alta presión, potencia de fluido crítica
EN 10305-2 Soldado y luego estirado en frío. Tubo de precisión CDW/DOM Cilindros hidráulicos, cilindros telescópicos, amortiguadores, ejes de transmisión.
EN 10305-3 Soldado y luego dimensionado en frío Tubo de precisión ERW Piezas mecánicas generales, rodillos transportadores, tareas de baja presión.

El punto práctico es simple. Cuando un tubo soldado necesita control dimensional de grado hidráulico y un diámetro interior limpio, EN 10305-2 suele ser la ruta más rentable. Cuando la aplicación exige un cuerpo sin costuras para presiones muy altas o requisitos de códigos específicos, la norma EN 10305-1 se hace cargo.

Por qué es importante el estirado en frío después de la soldadura

El estirado en frío mejora más que el diámetro exterior. Refina la variación del espesor de la pared, mejora la rectitud y crea una superficie más densa que resiste el desgaste y la corrosión mejor que un acabado soldado. En una línea bien controlada, la costura de soldadura se dibuja y se mezcla con la pared para que el tubo se comporte como un componente uniforme en lugar de una carcasa soldada con una línea débil.

Para el servicio hidráulico, el diámetro interior es donde reside el verdadero rendimiento. La vida útil del sello, las rutas de fuga y el comportamiento de adherencia y deslizamiento dependen del acabado del ID. Un orificio que parece liso bajo la luz del taller aún puede tener marcas axiales, ovalidad o un pico de rugosidad que corta el labio del sello. Es por eso que suministramos regularmente tubos SRB y pulidos con tolerancia de DI H8 y acabado de espejo Ra0.4. Si alguna vez reemplazó un sello de cilindro demasiado pronto, nuestro artículo sobre ¿Por qué los sellos del cilindro hidráulico siguen fallando? explica los factores de acabado ID con más detalle.

Grados y condiciones de entrega que verás

E235 y E355

Los dos grados que encontrará con más frecuencia en EN 10305-2 son E235 y E355. E235 es un grado con bajo contenido de carbono con buena conformabilidad y soldabilidad. Es una opción sensata para tubos de precisión general, cilindros de baja presión y piezas que se doblarán o mecanizarán. E355 eleva el límite elástico mínimo a 355 MPa y es común en cilindros hidráulicos, secciones telescópicas y piezas mecánicas de mayor carga donde el espesor de la pared debe ser económico.

Símbolos de condiciones de entrega

El grado por sí solo no define el tubo. La condición de entrega controla la resistencia, la ductilidad, la tensión residual y la maquinabilidad. EN 10305-2 utiliza símbolos que son fáciles de pasar por alto en una orden de compra, así que confírmelos antes de cotizar.

  • C: estirado en frío o duro. Máxima resistencia, menor alargamiento, mejor estabilidad dimensional. Bueno para piezas estructurales tal como están dibujadas.
  • LC: recocido ligero. Un término medio con suavidad moderada para conformado o mecanizado ligero.
  • SR: estrés aliviado. Reduce las tensiones residuales tras el embutición, lo que ayuda a la estabilidad dimensional durante el mecanizado.
  • R: recocido. Condición más suave, mejor conformabilidad, menor resistencia.
  • norte: normalizado. Microestructura uniforme y buena maquinabilidad, a menudo elegidas para tubos de cilindros hidráulicos que serán pulidos o soldados.

Si no estás seguro, cuéntanos el funcionamiento final. Un tubo que será pulido, biselado o roscado generalmente necesita una condición diferente a la de un tubo que va directamente a un conjunto soldado.

Tolerancias clave y propiedades mecánicas

EN 10305-2 establece tolerancias para el diámetro exterior, el diámetro interior, el espesor de la pared, la longitud, la rectitud y la escuadra de los extremos. El tubo soldado estirado en frío normalmente mantiene tolerancias de pared y diámetro exterior más ajustadas que el tubo dimensionado en frío EN 10305-3, y se puede suministrar con un diámetro interior controlado para uso hidráulico. Las tolerancias de diámetro interior típicas incluyen H9 para servicio general y H8 para diámetros interiores de cilindros, según el tamaño y la ruta del proceso. Se puede lograr una rectitud de 0,5 mm por metro o mejor para grados de precisión.

Rangos de propiedades típicos para tubos soldados estirados en frío EN 10305-2 E235 y E355. Confirme siempre las condiciones de entrega exactas y el certificado de fábrica de su pedido.
Grado Límite elástico mínimo ReH (MPa) Resistencia a la tracción típica Rm (MPa) Elongación típica A (%)
E235 235 470-630 18-24
E355 355 640-820 14-20

Estos rangos cambian según las condiciones de entrega. Un tubo C se ubicará en el extremo superior de resistencia a la tracción y en el extremo inferior de alargamiento. Un tubo A o N será más blando y dúctil. Para aplicaciones críticas de presión o fatiga, las pruebas mecánicas y la inspección dimensional deben ser parte de las especificaciones de compra, no una ocurrencia tardía.

Donde el tubo soldado estirado en frío EN 10305-2 funciona mejor

Los cilindros hidráulicos y neumáticos son el hogar clásico de este tubo. También se utiliza en cilindros telescópicos, cuerpos de amortiguadores, ejes de transmisión, rodillos transportadores y conjuntos mecánicos de precisión donde un tubo sin costura agregaría costos sin agregar valor. El hilo común es la necesidad de dimensiones consistentes, un orificio limpio y una calidad de soldadura confiable en tiradas de producción largas.

Para el suministro general de CDW y DOM, nuestro tubo soldado estirado en frío EN 10305-2 E235/E355 cubre la gama estándar en ambos grados y múltiples condiciones de entrega.

Cold Drawn Welded Steel Tube (CDW) En10305-2 Grade E235 E355 E460 Tubo de acero soldado estirado en frío (CDW) En10305-2 Grado E235 E355 E460 Tubos de acero soldados estirados en frío de precisión (CDW) - EN 10305-2 E235 E355 Tubos de acero de alta tolerancia para ingeniería mecánica automotriz e hidráulica Suao Metal manufactur... Ver producto →

Cuando el tubo se introduce en un cilindro hidráulico, también producimos tubos soldados estirados en frío EN 10305-2 E355 específicamente para el servicio de cilindros, con los controles dimensionales y de superficie que esperan los fabricantes de cilindros.

Hydraulic Cylinder Tube – Cold Drawn Welded Steel EN 10305-2, E355, For Honing & SRB Tubo de cilindro hidráulico: acero soldado estirado en frío EN 10305-2, E355, para bruñido y SRB Nuestros tubos de cilindros hidráulicos (CDW) se producen de acuerdo con la norma EN 10305-2 E355, utilizando tubos de acero soldados de alta calidad que se estiran en frío para mejorar la precisión,... Ver producto →

Para orificios que verán sellos alternativos, el tubo pulido y SRB toma la misma base EN 10305-2 E355 y lleva el diámetro interior a H8 con acabado de espejo Ra0.4.

Honed & SRB Tube – EN 10305-2 E355 H8 Ra0.4, Mirror ID Finish for Hydraulic Cylinder Barre Tubo pulido y SRB: EN 10305-2 E355 H8 Ra0.4, acabado de ID de espejo para barra de cilindro hidráulico Nuestros tubos SRB pulidos, soldados y estirados en frío (CDW) EN 10305-2 se procesan con precisión para ofrecer acabados internos tipo espejo (Ra ≤ 0,4 μm) y tolerancia H8, lo que los hace ideales... Ver producto →

Cómo controlamos la calidad desde la bobina hasta el tubo terminado

En nuestra fábrica, la producción EN 10305-2 comienza con flejes de acero certificados. Formamos y soldamos ERW el hueco, luego inspeccionamos la soldadura en línea antes del estirado en frío. Para cada tamaño se establecen reducciones de trefilado, lubricación y selección de mandril o tapón para que la soldadura se consolide adecuadamente y la pared se mantenga uniforme. Después del estirado, los tubos se recocen o se alivian las tensiones según sea necesario, se enderezan, se cortan y se inspeccionan.

El control de calidad cubre la química, la integridad de la soldadura, el diámetro exterior, el diámetro interior, el espesor de la pared, la rectitud, el estado de la superficie y las propiedades mecánicas. Para tubos pulidos, medimos el diámetro interior con calibres de precisión y verificamos la rugosidad de la superficie con perfilómetros. También podemos suministrar tubos fosfatados, aceitados o recubiertos electrónicamente cuando las piezas necesitan protección contra la corrosión antes del montaje. El objetivo no es sólo cumplir un estándar sobre el papel, sino entregar un tubo que se comporte igual el primer día y después de diez mil ciclos.

Lista de verificación para pedidos de tubos soldados estirados en frío EN 10305-2

Para obtener una cotización precisa y el tubo adecuado, comparta estos detalles con su proveedor:

  1. Pieza estándar: EN 10305-2.
  2. Grado: E235 o E355.
  3. Condición de entrega: C, LC, SR, A o N.
  4. Dimensiones: OD, ID o OD x pared. Indique qué dimensión es crítica.
  5. Tolerancias: OD, ID, pared, rectitud y longitud.
  6. Condición de la superficie: estirada, recocida, fosfatada, aceitada o recubierta electrónicamente.
  7. Acabado ID: tal como se dibuja, pulido, SRB, ID espejo y valor Ra requerido.
  8. Acabado final: liso, biselado, achaflanado, roscado o listo para montar.
  9. Pruebas y certificación: certificado de molino, ultrasonido, corrientes de Foucault o prueba de presión.
  10. Cantidad y longitud: longitudes aleatorias, fijas o múltiples.

Cuanto más nos diga, menor será el riesgo de un costoso desajuste. Se aceptan lotes pequeños y tamaños personalizados. Regularmente producimos dimensiones no estándar, formas especiales y componentes premecanizados que van más allá de un simple pedido de tubos.

El tubo soldado estirado en frío EN 10305-2 no es un producto básico una vez que ingresa a un cilindro hidráulico o un conjunto de precisión. El grado, la condición de entrega, el acabado de identificación y la calidad de la soldadura deciden cuánto dura el producto final. Elija la especificación para el trabajo, verifique el certificado de la fábrica y trabaje con un proveedor que pueda explicarle el proceso en lugar de simplemente cotizar un precio. Puedes explorar nuestro gama de tubos de acero de precisión para ver los tamaños y acabados que realizamos todos los días.

EN 10305-2 Tubo soldado estirado en frío: grados, tolerancias y aplicaciones 2026/09/28
Ver Más EN 10305-2 Tubo soldado estirado en frío: grados, tolerancias y aplicaciones
Noticias de la industria
Tubo de cilindro hidráulico de material E355: Guía soldada y sin costura EN 10305

Pocos grados de acero aparecen con tanta frecuencia en los dibujos de cilindros hidráulicos como el E355. En los talleres de cilindros, la indicación es casi un reflejo: tubo según EN 10305-1, grado E355, diámetro interior pulido. Esa breve línea contiene una gran cantidad de información sobre resistencia, soldabilidad, acabado superficial y cómo se comportará un barril terminado después de miles de ciclos de presión.

Estiramos en frío, tratamos térmicamente y pulimos tubos E355 todos los días hábiles, y las preguntas que hacen los clientes al respecto son notablemente consistentes. Esto es lo que hemos aprendido en la planta de producción sobre cómo especificar correctamente el tubo del cilindro hidráulico con material E355 la primera vez.

Lo que realmente le dice la designación del material E355

En el sistema europeo, "E" significa que el acero está destinado a fines de ingeniería, y el número 355 es el límite elástico mínimo en megapascales. Por lo tanto, se garantiza que un tubo E355 alcanzará al menos 355 MPa de rendimiento (aproximadamente 51.500 psi) con un rango de tracción de aproximadamente 490 a 630 MPa y un alargamiento mínimo de alrededor del 22 por ciento. Esa combinación de resistencia y ductilidad es exactamente lo que necesita un barril que contenga presión.

Dos normas regulan el grado en forma de tubo: EN 10305-1 para tubos de precisión sin costura estirados en frío y EN 10305-2 para tubos de precisión soldados estirados en frío. Ambos utilizan la misma familia de grados y los mismos objetivos mecánicos, por lo que una descripción del E355 nunca está completa hasta que también se indica la ruta de fabricación.

Químicamente, el E355 es un acero al carbono-manganeso simple, no un acero aleado. Los límites típicos son 0,22 por ciento como máximo de carbono, 0,55 por ciento como máximo de silicio, 1,60 por ciento como máximo de manganeso y 0,025 por ciento como máximo cada uno para fósforo y azufre. Esa química eficiente mantiene el material asequible y altamente soldable, mientras que el estirado en frío, el recocido y el alivio de tensiones hacen el verdadero trabajo de generar resistencia y precisión dimensional.

Condiciones de entrega que verá en el certificado de inspección.

  • norte - normalizado; la condición más suave y estable, a menudo elegida cuando el tubo se mecanizará extensamente.
  • C — estirado en frío tal como se suministra; fuerte y duro, con menor ductilidad para piezas que necesitan rigidez en lugar de conformado.
  • A - recocido después del embutición; una estructura uniforme que responde de manera predecible al bruñido y mecanizado fino.
  • SR: alivio del estrés; una opción común para barriles que deben permanecer redondos después de soldarlos o mecanizarlos.
  • LC: condición de trefilado con bajas emisiones de carbono, utilizada cuando la prioridad es el control dimensional más estricto.

¿Sin costura o soldado? La Decisión EN 10305-1 y EN 10305-2

La pregunta más frecuente que escuchamos es si un cañón debe estar fabricado con tubo E355 sin soldadura o soldado. Ambas rutas son legítimas y ambas pasan por el mismo equipo de estirado en frío.

El tubo E355 sin costura comienza como un tocho perforado y no tiene costura de soldadura. Es el valor predeterminado para cilindros de alta presión y paredes gruesas, para etapas telescópicas y para cualquier aplicación donde la homogeneidad a través de la pared y la integridad de la presión no sean negociables. Los espesores de las paredes son generosos y las pruebas ultrasónicas brindan un resultado limpio y rastreable.

Hydraulic Cylinder Tube – Cold Drawn Seamless Steel EN 10305-1, E355, For Honing & SRB Tubo de cilindro hidráulico: acero sin costura estirado en frío EN 10305-1, E355, para bruñido y SRB Nuestros tubos de cilindros hidráulicos están fabricados de acero sin costura estirado en frío según EN 10305-1 E355. Diseñado para procesos de bruñido de precisión o SRB (Superfinishing), el... Ver producto →

El tubo E355 soldado según EN 10305-2 comienza su vida como tubo ERW o DOM y luego se estira en frío sobre un mandril para refinar la zona de soldadura y ajustar las dimensiones. Para paredes delgadas, longitudes largas y programas de volumen sensibles al costo, suele ser la respuesta más económica y, en una condición pulida y sin tensiones, funciona de manera confiable en cilindros de presión media.

Hydraulic Cylinder Tube – Cold Drawn Welded Steel EN 10305-2, E355, For Honing & SRB Tubo de cilindro hidráulico: acero soldado estirado en frío EN 10305-2, E355, para bruñido y SRB Nuestros tubos de cilindros hidráulicos (CDW) se producen de acuerdo con la norma EN 10305-2 E355, utilizando tubos de acero soldados de alta calidad que se estiran en frío para mejorar la precisión,... Ver producto →

Por qué el E355 se encuentra en el punto óptimo para los cilindros

El E355 no es el grado más resistente disponible y es precisamente por eso que se utiliza tanto. Ocupa un punto medio práctico que pocos materiales igualan.

  • Resistencia sin fragilidad: soporta presiones de trabajo de 200 a 350 bar en espesores de pared típicos y al mismo tiempo absorbe cargas de impacto en lugar de agrietarse.
  • Soldabilidad: como acero pobre al carbono y manganeso, suelda limpiamente con procedimientos estándar, lo que es importante para los resaltes de puerto, tapas de extremo y soportes de montaje.
  • Maquinabilidad: gira, rosca y ranura de manera predecible, por lo que los tiempos de ciclo en las líneas CNC siguen siendo competitivos.
  • Respuesta de bruñido: la calidad se endurece uniformemente, produciendo un patrón de rayado estable y consistente en lugar de una superficie rasgada o manchada.
  • Disponibilidad: debido a que muchos fabricantes de cilindros lo especifican, E355 es uno de los pocos grados disponibles en una amplia gama de diámetros y espesores de pared.

Del tubo al barril: bruñido y acabado del diámetro interior

Un tubo de cilindro sólo se convierte en barril una vez que se termina el diámetro interior, y aquí es donde el E355 gana su reputación. Después del estirado en frío, pulimos o pulimos con rodillo el orificio para alcanzar la tolerancia H8 con una rugosidad de Ra 0,4 micrómetros y, para aplicaciones exigentes, avanzamos hasta alcanzar un diámetro interior de grado espejo.

Ese acabado no es cosmético. El sistema de sellado se desplaza directamente sobre el orificio, por lo que la textura de la superficie controla la fricción, las fugas y la vida útil del sello. Los ángulos de rayado inconsistentes o las marcas de dibujo residuales se convierten en la causa principal del fallo prematuro del sello, que es un problema sobre el que hemos escrito en detalle en nuestra nota sobre Por qué los sellos de los cilindros hidráulicos siguen fallando y cómo lo impulsa el acabado del orificio. .

Honed & SRB Tube – EN 10305-1 E355 H8 Ra0.4, Mirror ID Finish for Hydraulic Cylinder Barre Tubo pulido y SRB: EN 10305-1 E355 H8 Ra0.4, acabado de ID de espejo para barra de cilindro hidráulico Nuestros tubos bruñidos con rodillos (SRB) pulidos y biselados se fabrican a partir de tubos de acero sin costura estirados en frío EN 10305-1 E355 y se procesan con precisión para lograr ... Ver producto →

A juego con el cañón está el lado de la varilla del conjunto, donde la dureza de la superficie y la resistencia a la corrosión reemplazan al acabado del orificio. Mantenemos ambos lados del cilindro en una cadena de suministro, por lo que un barril emparejado y Vástago de pistón para cilindros hidráulicos y neumáticos. llegan con tolerancias y acabados compatibles.

E355 en comparación con otros grados de tubos cilíndricos

La elección de un grado suele ser una compensación entre la presión nominal, el peso, la soldabilidad y el costo. La siguiente tabla resume cómo se compara el E355 con los materiales sobre los que nos preguntan con más frecuencia.

Valores mecánicos mínimos típicos para grados comúnmente especificados para tubos de cilindros hidráulicos; Los resultados reales dependen de las condiciones de entrega y del tratamiento térmico.
Grado Estándar Rendimiento mínimo (MPa) Tracción (MPa) Función típica del cilindro
E235 EN 10305-1 / -2 235 360–520 Cilindros neumáticos y de baja presión, piezas conformables.
E355 EN 10305-1 / -2 355 490–630 Barriles hidráulicos generales, tubo pulido, soldados y sin costura
St52.3 Familia DIN 2391 355 490–630 Llamada heredada, efectivamente la misma clase de resistencia que el E355
20MnV6 Especificaciones del molino alrededor de 500 600–750 Cañones exigentes y varillas cromadas
27SiMn estándar GB alrededor de 835 alrededor de 980 Minería y cilindros de muy alta presión donde el peso importa

Si su cilindro funciona por debajo de aproximadamente 350 bar y el peso no es crítico, el E355 casi siempre será la opción más económica y sólida. Pase a un grado de microaleación o silicio-manganeso solo cuando la presión, el peso o el espesor de la pared realmente lo exijan.

Lista de verificación para realizar pedidos de tubo de cilindro hidráulico E355

Las especificaciones completas ahorran semanas de idas y venidas. Cuando envíe una consulta, incluya lo siguiente:

  1. Grado y estándar, por ejemplo E355 según EN 10305-1 o EN 10305-2.
  2. Ruta de fabricación: sin costura o soldada y estirada en frío.
  3. Condición de entrega: N, C, A o SR.
  4. Dimensiones, con diámetro exterior, espesor de pared y tolerancias de longitud.
  5. Clase de tolerancia del diámetro interior, como H8, H9 o H10.
  6. Requisito de acabado del orificio: pulido, SRB o grado espejo, con valor de rugosidad.
  7. Estado final: liso, achaflanado, roscado o premecanizado para montaje.
  8. Protección de la superficie: aceitada, fosfatada o recubierta con E para resistencia a la corrosión durante el almacenamiento.
  9. Ensayos y documentación: ensayos por ultrasonidos o corrientes parásitas, informe dimensional y certificado EN 10204 3.1.

Preguntas que respondemos con mayor frecuencia

¿E355 es lo mismo que St52.3?

Son primos cercanos. St52.3 de la antigua familia DIN 2391 y E355 de EN 10305 se encuentran en la misma clase de resistencia, con objetivos de rendimiento y tracción muy similares. Para planos nuevos recomendamos la denominación EN, ya que es la referencia de especificaciones y certificados más actuales.

¿Se puede soldar el E355?

Sí. Su bajo contenido de carbono y moderado contenido de manganeso lo convierten en uno de los grados de cilindros más soldables. En el caso de los tubos soldados y estirados, la costura de soldadura se produce y refina antes del estirado en frío, razón por la cual el material EN 10305-2 se comporta de manera tan predecible después del bruñido.

¿El tubo E355 siempre necesita pulirse?

Sólo cuando el orificio actúa como superficie de sellado. Los tubos utilizados para miembros estructurales, manguitos o material mecanizado se pueden suministrar trefilados o normalizados, y se puede agregar bruñido más adelante una vez que se fijen las dimensiones finales.

El E355 ha permanecido en el centro del diseño de cilindros hidráulicos durante décadas porque hace el trabajo sin pedir un tratamiento especial. Suelda, mecaniza, pule y mantiene la presión, y está disponible en los tamaños que realmente utilizan los fabricantes de cilindros.

Si está trabajando en un nuevo diseño de barril o reemplazando una calidad que se ha vuelto difícil de conseguir, envíenos su dibujo o su lista de tamaños. Producimos tubos soldados y sin costura estirados en frío E355, cilindros SRB y pulidos hasta diámetros internos de grado espejo, y cilindros de cilindros terminados y listos para ensamblar, tanto para cantidades de prototipo como de producción.

Tubo de cilindro hidráulico de material E355: Guía soldada y sin costura EN 10305 2026/09/21
Ver Más Tubo de cilindro hidráulico de material E355: Guía soldada y sin costura EN 10305
Noticias de la industria
Tubería DOM versus tubería sin costura: diferencias clave, costos y guía de selección

Si se gana la vida comprando tubos mecánicos o hidráulicos, habrá escuchado esta pregunta más de una vez: ¿los tubos DOM son lo mismo que los tubos sin costura? ¿Importa realmente la diferencia? La respuesta corta es que se trata de dos productos diferentes fabricados mediante dos rutas diferentes, y la brecha entre ellos se muestra en tolerancias, capacidad de presión, maquinabilidad y precio. Realizamos sorteos en frío de ambos tipos todos los días y nuestra respuesta honesta es que ninguno gana directamente. Lo que importa es cuál se adapta a la pieza que estás construyendo.

Qué es el tubo DOM y cómo se fabrica

DOM significa Drawn Over Mandrel, que describe la operación de acabado en lugar del material de partida. El proceso comienza con una tira plana de acero laminada en frío, cortada a lo ancho, formada en forma redonda y soldada longitudinalmente. Se recorta el destello de soldadura externo y luego el tubo pasa al banco de estirado: se pasa a través de una matriz de carburo que reduce el diámetro exterior mientras que un mandril endurecido dentro del orificio controla el diámetro interior al mismo tiempo.

Debido a que la pared se comprime simultáneamente entre dos herramientas rígidas, el resultado es un tubo con un espesor de pared inusualmente uniforme, un orificio recto y una concentricidad excelente. La costura de soldadura no se elimina. Se comprime y se extrae hasta que es casi invisible a la vista, pero todavía está presente y se puede localizar con una prueba de corrientes parásitas o un grabado ácido. Una costura correctamente soldada y estirada es exactamente la razón por la que el tubo DOM se mantiene en servicio hidráulico durante millones de ciclos. Las especificaciones comunes incluyen EN 10305-2 en E235 y E355, ASTM A513 y la gama DIN 2393, con versiones de pared delgada de gran diámetro disponibles para trabajos con cilindros más grandes.

Cold Drawn Welded Steel Tube (CDW) En10305-2 Grade E235 E355 E460 Tubo de acero soldado estirado en frío (CDW) En10305-2 Grado E235 E355 E460 Tubos de acero soldados estirados en frío de precisión (CDW) - EN 10305-2 E235 E355 Tubos de acero de alta tolerancia para ingeniería mecánica automotriz e hidráulica Suao Metal manufactur... Ver producto →

Qué son los tubos sin costura y cómo se fabrican

Los tubos sin costura comienzan como una barra redonda de acero sólido. El tocho se calienta, se perfora para crear una cáscara hueca, luego se lamina en caliente o se extruye y finalmente se estira en frío a su tamaño, generalmente sobre un mandril o un tapón. Desde el primer paso de perforación hasta el último estirado, no hay soldadura en ninguna parte a lo largo del tubo.

Ese único hecho impulsa todo lo demás. Sin soldadura significa que no hay zonas afectadas por el calor, ni costuras que inspeccionar y una pared que se comporta de manera idéntica en todas las direcciones. Para circuitos de alta presión, ciclos elevados de fatiga y servicio corrosivo, los ingenieros suelen preferir la pared homogénea de un producto sin costura estirado en frío. Las especificaciones citadas con mayor frecuencia son ASTM A519 y EN 10305-1, y los grados de acero inoxidable como ASTM A269 siguen la misma lógica.

Las compensaciones son reales. La perforación deja inherentemente más excentricidad en la pared que la formación de tiras, por lo que el orificio puede quedar ligeramente descentrado en relación con el diámetro exterior. Las paredes delgadas y los diámetros muy grandes son más difíciles de conseguir, las cantidades mínimas de pedido son menos flexibles y tanto el precio como el tiempo de entrega suelen ser más altos que un tamaño DOM equivalente. Cuando un dibujo requiere paredes pesadas y un mecanizado agresivo, a menudo vale la pena pagar esa prima.

Cold Drawn Seamless Steel Tube (CDS) DIN 2393 ASTM A519 Grade ST37-2 ST52.3 Tubo de acero sin costura estirado en frío (CDS) DIN 2393 ASTM A519 Grado ST37-2 ST52.3 Tubo de acero sin costura estirado en frío (CDS) - DIN 2393 ASTM A519 (grados ST37-2, ST44-2, ST52.3, 1018, 1020, 1026, 27SiMn, 20MnV6) Ver producto →

Tubería DOM versus tubería sin costura: una comparación lado a lado

La siguiente tabla condensa las diferencias que más importan durante la cotización y la planificación de procesos. Úselo como punto de partida y luego confirme las tolerancias exactas que necesita su aplicación.

Tabla: Una comparación práctica de DOM y tubos sin costura estirados en frío para aplicaciones mecánicas e hidráulicas.
Atributo Tubería DOM Tubería sin costura
Material de partida Fleje laminado en frío, soldado en tubo. Billet macizo, perforado
costura de soldadura Presente, dibujado casi al ras Ninguno
Uniformidad del espesor de la pared Excelente, fijado por calibre de tira. Bien, más excentricidad por el piercing.
Concentricidad Muy apretado después del dibujo. Bueno, históricamente más flojo.
Estándares típicos EN 10305-2, ASTM A513, DIN 2393 EN 10305-1, ASTM A519, DIN 2393
Servicio de alta presión y fatiga Fiable cuando la costura está sana y probada Pared homogénea preferida
Costo relativo Generalmente más bajo Generalmente más alto
Plazo de entrega y rango de tamaño Más corto; amplia gama incluyendo paredes delgadas Más tiempo; menos opciones en general OD
Aplicaciones que mejor se adaptan Tubos de cilindros, tubos pulidos, amortiguadores, ejes de transmisión, rodillos transportadores Líneas de alta presión, intercambiadores de calor, tubos de perforación, piezas mecanizadas de paredes gruesas

Donde aparecen las diferencias en piezas reales

Espesor de pared y concentricidad.

La variación de las paredes es la principal causa de desperdicio en el bruñido y el raspado. Un tubo DOM formado a partir de un calibre de tira controlado generalmente ingresa a la máquina bruñidora con una pared que varía solo ligeramente, por lo que la remoción de material se mantiene constante y el orificio terminado se limpia en menos pasadas. Un tubo sin costura con más excentricidad puede necesitar una eliminación adicional de material, lo que agrega tiempo de ciclo y puede empujar el orificio fuera de la banda de tolerancia H8 requerida.

La costura bajo flexión, bruñido y presión.

Los tubos DOM nacionales e importados se doblan, hacen muescas y se pulen habitualmente. La costura estirada se comporta bien en estas operaciones, pero debe estar calificada para trabajos críticos de fatiga. El tubo sin costura elimina esa variable por completo. Si su pieza funciona a alta presión o experimenta cargas invertidas, la ausencia de una costura vale el costo adicional. Los compradores que deseen una visión más amplia de cómo las rutas de soldadura cambian el rendimiento pueden leer nuestro resumen de Tubería ERW, DOM y CDS antes de fijar una especificación.

Mecanizado y acabado de superficies.

Ambas familias mecanizan limpiamente cuando se seleccionan el grado y la dureza correctos. DOM generalmente llega con una superficie más suave tanto en el diámetro exterior como en el interior, lo que acorta el tiempo de pulido. Seamless tiende a funcionar un poco más duro en los tamaños de paredes pesadas, lo que puede extender la vida útil de la herramienta o acortarla dependiendo de las velocidades y los avances. Hable con su proveedor sobre el estado de entrega: recocido, normalizado o estirado marca una diferencia mayor de lo que la mayoría de la gente espera.

Costos, plazos de entrega y realidades de suministro

La tira es más barata que una palanquilla perforada y utiliza menos material para el mismo tamaño final, por lo que DOM normalmente tiene un precio más bajo por kilogramo. Esa ventaja aumenta en tamaños de pared delgada y de gran diámetro, donde la soldadura y el trefilado son simplemente una ruta más eficiente que perforar un tocho pesado y reducirlo.

  • DOM: plazos de entrega más cortos, mayor capacidad del molino, más fácil de obtener en lotes pequeños y longitudes personalizadas.
  • Sin costuras: plazos de entrega más largos, menos fresadoras con diámetros exteriores grandes y cantidades mínimas de pedido más altas.
  • Ambos: el precio varía con el índice del acero, la relación de pared, la clase de tolerancia y cualquier prueba adicional, como la inspección ultrasónica o por corrientes parásitas.

Para un programa de cilindro hidráulico único, la diferencia de costos rara vez es el factor decisivo. Para una línea de rodillos o amortiguadores de gran volumen, muy a menudo lo es.

Elegir entre DOM y Seamless para aplicaciones hidráulicas

La mayor parte del trabajo de cilindros hidráulicos y neumáticos es una opción natural para DOM, porque la concentricidad y un orificio limpio importan más que el beneficio teórico de una pared sin costuras. Los grados EN 10305-2 E355 y ASTM A513 dominan este espacio y pulen hasta obtener un acabado de espejo de manera confiable. Busque sin costuras cuando la presión de trabajo es extrema, cuando la pieza está soldada en un colector sin lugar a dudas sobre la costura, o cuando la pared es lo suficientemente pesada como para que una ruta soldada resulte antieconómica.

Un punto práctico: la elección del grado del tubo importa menos que el acabado que especifique. Para servicio de vástago y cilindro, la tolerancia del diámetro interior H8 con rugosidad Ra0,4 es un requisito común y debe escribirse en el dibujo en lugar de asumirse. Suministramos tubo de cilindro pulido y SRB tanto en DOM como en materiales base sin costuras para que los clientes puedan negociar costos y rendimiento sin cambiar de proveedor.

Hydraulic Cylinder Tube – Cold Drawn Welded Steel EN 10305-2, E355, For Honing & SRB Tubo de cilindro hidráulico: acero soldado estirado en frío EN 10305-2, E355, para bruñido y SRB Nuestros tubos de cilindros hidráulicos (CDW) se producen de acuerdo con la norma EN 10305-2 E355, utilizando tubos de acero soldados de alta calidad que se estiran en frío para mejorar la precisión,... Ver producto →

Conceptos erróneos que cuestan dinero a los compradores

En casi todas las discusiones técnicas surgen algunos mitos, y aclararlos temprano ahorra mucho trabajo repetido:

  • "DOM es un tipo de tubo sin costura". No lo es. DOM comienza como un tubo soldado y mantiene su costura, incluso si no puedes verlo.
  • "La costura siempre es más fuerte". No automáticamente. El espesor de la pared, la calidad y el trabajo en frío deciden la resistencia; un tubo delgado sin costura es más débil que uno DOM grueso.
  • "DOM sólo es bueno para baja presión". Equivocado. El tubo DOM probado y correctamente dibujado sirve todos los días en circuitos hidráulicos exigentes.
  • "Todos los tubos sin costura son intercambiables". La excentricidad de las paredes, el tratamiento térmico y los estándares de inspección varían ampliamente entre los proveedores.

La respuesta correcta a la pregunta DOM versus perfecta casi nunca proviene de un catálogo. Se trata de hacer coincidir la ruta de fabricación con el caso de carga, el paso de acabado y el volumen que se pretende comprar. Envíanos tu plano con la pared, tolerancia, calidad y acabado superficial, y te diremos claramente qué ruta te da la mejor pieza al mejor precio y por qué.

Tubería DOM versus tubería sin costura: diferencias clave, costos y guía de selección 2026/09/18
Ver Más Tubería DOM versus tubería sin costura: diferencias clave, costos y guía de selección
Noticias de la industria
Tubo 20MnV6 frente a ST52: elección del grado de acero adecuado para cilindros hidráulicos

Elegir entre el tubo 20MnV6 y ST52 es una de las conversaciones más frecuentes que tenemos con fabricantes de cilindros hidráulicos, integradores de máquinas y fabricantes de equipos originales (OEM). Ambos son aceros al carbono-manganeso, ambos se suministran como tubos soldados o sin costura estirados en frío, y ambos pueden pulirse hasta obtener un diámetro interior de espejo. La diferencia se manifiesta en el techo de resistencia, la respuesta al endurecimiento por inducción, la soldabilidad y el precio por tonelada. Esta comparación está escrita de la misma manera que hablamos de los dos grados en el taller, para que pueda especificar el correcto la primera vez en lugar de volver a cotizar un trabajo después de una prueba fallida.

Qué son realmente 20MnV6 y ST52

ST52 es un nombre familiar que ha sobrevivido a su estándar original. Comenzó como una designación de acero estructural DIN 17100 y hoy aparece en los certificados de fábrica de tubos como E355 según EN 10305-1 para tubos estirados en frío sin costura y EN 10305-2 para tubos DOM soldados estirados en frío, mientras que los estándares estructurales denominan a la misma familia S355J2. Dondequiera que aparezca el nombre, la promesa es consistente: un límite elástico mínimo de 355MPa, buena tenacidad y comportamiento predecible durante el estirado en frío, la soldadura y el mecanizado. Es el caballo de batalla del mundo de los tubos mecánicos.

20MnV6 pertenece a una familia diferente. Es un acero al carbono-manganeso de baja aleación, microaleado de vanadio, desarrollado para tubos sin costura en lugar de para trabajos estructurales en general. La adición de vanadio, normalmente del 0,08 al 0,20 por ciento, refina el grano y aumenta la resistencia alcanzable sin hacer que el acero se vuelva quebradizo. Esa combinación explica por qué el 20MnV6 aparece con tanta frecuencia en cilindros hidráulicos, tubos pulidos, etapas de cilindros telescópicos y vástagos de pistón endurecidos por inducción. No tiene una entrada directa en la tabla ASTM A519, por lo que los compradores normalmente lo especifican mediante requisitos químicos más mecánicos, a menudo siguiendo la práctica EN 10297-1 o una especificación de fábrica acordada con el proveedor. Ambos grados se encuentran dentro de nuestra gama de tubos de acero de precisión estirados en frío, razón por la cual realizamos comparaciones constantemente.

Composición química lado a lado

La primera diferencia real es la aleación. ST52 se basa únicamente en carbono y manganeso. 20MnV6 agrega vanadio y realiza un control más estricto sobre el fósforo y el azufre, lo que importa cuando el tubo será tratado térmicamente o pulido.

Tabla 1: La composición química típica varía en porcentaje en peso. Los límites exactos siempre deben confirmarse en el certificado de la fábrica para el calor específico.
Elemento 20MnV6 ST52 / E355
Carbono 0,16 - 0,23 0,22 máx.
Silicio 0,10 - 0,50 0,55 máx.
manganeso 1,30 - 1,70 1,60 máx.
Vanadio 0,08 - 0,20 No especificado
fósforo 0,025 máx. 0,035 máx.
azufre 0,025 máx. 0,035 máx.
Carbono equivalent Aproximadamente 0,42 - 0,48 Aproximadamente 0,38 - 0,45

La lectura práctica de esta tabla es sencilla. ST52 es una química más eficiente y económica con un equivalente de carbono ligeramente menor, lo cual es una ventaja cuando es necesario soldar un tubo en un conjunto fabricado. 20MnV6 le proporciona espacio libre para microaleaciones, lo que se convierte en mayor resistencia con el mismo espesor de pared y una respuesta mucho mejor al endurecimiento por inducción, al temple y al revenido.

Propiedades mecánicas y techo de resistencia

La fuerza es donde los dos grados se separan más claramente. Las cifras siguientes son rangos típicos, no sustituyen a las especificaciones con las que está trabajando, porque la condición del suministro lo cambia todo. Un tubo normalizado y un tubo estirado en frío del mismo grado se comportan de manera muy diferente.

Tabla 2 - Rangos típicos de propiedades mecánicas. Los valores dependen de la condición del tratamiento térmico, la reducción del estirado en frío y el espesor de la pared.
Propiedad 20MnV6 ST52 / E355
Límite elástico mínimo, normalizado Aproximadamente 480 - 520 MPa 355 MPa
Resistencia a la tracción, normalizada. Aproximadamente 650 - 800 MPa Aproximadamente 490 - 630 MPa
Resistencia a la tracción, estirado en frío Aproximadamente 700 - 900 MPa Aproximadamente 640 MPa y más
Superficie endurecida por inducción Hasta aproximadamente 50 - 58 HRC Menor templabilidad, aproximadamente 40 - 50 HRC
Condiciones de entrega típicas Estirado en frío, normalizado, templado y revenido Estirado en frío, normalizado

Se siguen dos consecuencias. En primer lugar, un diseñador que trabaja con 20MnV6 a menudo puede reducir el espesor de la pared manteniendo la misma presión nominal, que es exactamente lo que necesitan las etapas de cilindros telescópicos y los equipos móviles sensibles al peso. En segundo lugar, cuando una pieza debe endurecerse por inducción y cromarse duro, 20MnV6 le da al tratador térmico mucho más espacio para alcanzar una profundidad y dureza uniformes.

Soldabilidad, templabilidad y comportamiento de mecanizado

Ninguno de los grados es difícil de procesar, pero premian diferentes prácticas de taller.

  • Soldabilidad: ST52 con su equivalente con menor contenido de carbono suelda fácilmente según procedimientos estándar, razón por la cual domina las estructuras fabricadas, tubos de rodillos y ensamblajes mecánicos en general. 20MnV6 todavía se puede soldar, pero las secciones más gruesas se benefician del precalentamiento y un procedimiento controlado, y muchos usuarios evitan soldarlo por completo solicitando tubos sin costura y accesorios de extremo mecanizados.
  • Templabilidad: este es territorio 20MnV6. El vanadio y un mayor contenido de manganeso aumentan la templabilidad, por lo que el endurecimiento por inducción produce una zona endurecida más profunda y consistente, ideal para vástagos de pistón y superficies de desgaste.
  • Mecanizado: ST52 en estado estirado en frío mecaniza de forma limpia y predecible, lo que se adapta al torneado de gran volumen de componentes simples. 20MnV6 funciona bien, pero tiende a especificarse cuando la pieza necesita resistencia en lugar de velocidad de rotura de viruta.
  • Formabilidad: ST52 es la mejor opción para doblar, abocardar y otras operaciones de conformado en frío en paredes más delgadas.
  • Estabilidad dimensional después del tratamiento térmico: 20MnV6 mantiene el tamaño de manera más confiable, lo que reduce la distorsión durante el bruñido y el acabado.

Bruñido, acabado del diámetro interior y por qué es importante la calidad

El rendimiento del cilindro hidráulico se decide en el interior del tubo, no en el exterior. Los sellos fallan y las varillas se rayan cuando el acabado del orificio se sale de las especificaciones. Ambos grados se pueden pulir hasta una tolerancia H8 y un acabado de espejo Ra0.4, pero el camino es diferente. ST52 logra un excelente acabado del diámetro interior en condiciones de estirado en frío y sin tensión, y es la opción económica para cilindros estándar. 20MnV6 maneja las mismas operaciones de bruñido con menos riesgo de recuperación elástica y distorsión, por lo que es el grado más seguro cuando se necesita un orificio profundo y recto en una pared pesada o de gran diámetro.

Honed & SRB Tube – ASTM A519 ST52 / 20MnV6 / 27SiMn, Mirror ID Finish for Hydraulic Cylind Tubo pulido y SRB: ASTM A519 ST52 / 20MnV6 / 27SiMn, acabado de ID de espejo para cilindro hidráulico Nuestros tubos pulidos y pulidos con rodillo (SRB) - ASTM A519 son tubos de acero sin costura estirados en frío (CDS) de precisión procesados para lograr una aleta de diámetro interior similar a un espejo... Ver producto →

Si está buscando una falla recurrente en el sello o un patrón de desgaste en la varilla, el acabado del orificio y la superficie es casi siempre el primer lugar a considerar en lugar de la calidad del acero en sí.

Práctica de costos, disponibilidad y especificaciones

ST52 es más barato por tonelada, tiene más existencias y está disponible en una variedad más amplia de tamaños en muchas fábricas. 20MnV6 cuesta más debido a la adición de vanadio y la ventana química más ajustada, y los plazos de entrega pueden ser más largos para tamaños no estándar. Sin embargo, esa diferencia de precio es sólo una parte de la ecuación. Si 20MnV6 le permite pasar de una pared de 6 mm a una pared de 4,5 mm, el ahorro de material en el cañón terminado puede compensar el mayor costo por kilogramo, y el cilindro también se vuelve más liviano y más fácil de manejar durante el ensamblaje.

La práctica de las especificaciones también es importante. ST52 se adapta bien a todos los estándares porque se corresponde perfectamente con el E355 en los estándares de tubos EN y con los grados estructurales con bajo contenido de carbono en otros lugares. Por lo general, el 20MnV6 debe especificarse mediante la química, las propiedades mecánicas y las condiciones de entrega en conjunto. Comprender cómo se alinean los sistemas ISO, DIN y ASTM ahorra muchas discusiones con una fábrica o un subproveedor, y vale la pena leer una comparación estructurada antes de escribir las especificaciones de compra.

Nuestro consejo es simple: nunca dejes que el nombre de un grado viaje solo. Escriba el estándar, las condiciones de entrega, los requisitos de rendimiento y tracción, la tolerancia del orificio y el acabado de la superficie en el mismo documento, y solicite el certificado del molino que coincida.

Qué grado para qué parte

En la producción diaria, la división suele realizarse de esta manera.

  1. Cilindros hidráulicos estándar a presión moderada: ST52 o E355, estirados en frío y pulidos, ofrecen el mejor costo por unidad.
  2. Cilindros de alta presión, diseños de paredes delgadas y equipos móviles de peso crítico: 20MnV6, cuyo mayor límite elástico permite un cañón más liviano.
  3. Vástagos de pistón y otras piezas cromadas duras templadas por inducción: 20MnV6 o 27SiMn, porque la templabilidad se amortiza sola.
  4. Etapas de cilindro telescópico: 20MnV6 para las etapas de mayor estrés, con ST52 aceptable para las etapas exteriores más grandes y de menor presión.
  5. Marcos fabricados, tubos de rodillos transportadores, tubos de eje impulsor y tubos mecánicos en general: ST52, para soldabilidad y disponibilidad.
  6. Tubo pulido y SRB donde la geometría del orificio es crítica: cualquiera de los grados puede funcionar, pero 20MnV6 es más tolerante en paredes pesadas.
Hydraulic Cylinder Tube – ASTM A519 ST52, 27SiMn, 20MnV6 | Cold Drawn Seamless Steel Pipe Tubo de cilindro hidráulico: ASTM A519 ST52, 27SiMn, 20MnV6 | Tubería de acero sin costura estirada en frío Nuestros tubos para cilindros hidráulicos ASTM A519 se fabrican con precisión utilizando tubos de acero sin costura estirados en frío (CDS), lo que garantiza una resistencia mecánica y una precisión dimensional superiores... Ver producto →

Cuando una varilla tiene que sobrevivir a un servicio abrasivo o corrosivo, la decisión sobre el material y el tratamiento de la superficie deben tomarse juntas y no una tras otra.

Alloy Steel Piston Rods – 20MnV6 / 27SiMn, Hard Chrome Plated, Induction Hardened Vástagos de pistón de acero aleado: 20MnV6 / 27SiMn, cromado duro, endurecido por inducción Nuestros vástagos de pistón de acero de aleación se fabrican con acero 20MnV6 o 27SiMn de alta resistencia, luego se endurecen por inducción y se croman duro para brindar una larga duración y resistencia al desgaste. Ver producto →

Entonces ¿quién gana? Para la mayoría de los trabajos generales de cilindros y tubos estructurales, ST52 sigue siendo la respuesta sensata y económica, y no hay razón para pagar por una aleación que nunca utilizará. Siempre que la aplicación exige más, ya sea a través de una presión más alta, paredes más delgadas, endurecimiento por inducción o un orificio pulido exigente, 20MnV6 gana su prima. El error que vemos con mayor frecuencia no es elegir el grado incorrecto sino especificar cualquiera de los grados de manera demasiado vaga, sin las condiciones de entrega, tolerancia y acabado que la aplicación realmente requiere. Obtenga esa especificación correcta y la pregunta sobre 20MnV6 versus ST52 se responderá sola en el momento en que mire el dibujo.

Tubo 20MnV6 frente a ST52: elección del grado de acero adecuado para cilindros hidráulicos 2026/09/11
Ver Más Tubo 20MnV6 frente a ST52: elección del grado de acero adecuado para cilindros hidráulicos
Noticias de la industria
Tolerancia EN 10305-2: una guía práctica para las especificaciones de tubos soldados estirados en frío

Ha pedido un lote de tubos soldados estirados en frío según EN 10305-2 para sus cilindros hidráulicos. Cuando llegan los primeros tubos, el diámetro exterior pasa por el calibre, pero el diámetro interior mide unas pocas centésimas de altura. Una vez que el tubo se pule a H8, el espesor de la pared cae por debajo del mínimo de diseño y la pieza no pasa la prueba de presión. Así es como un desajuste de tolerancias detiene la producción.

Los rangos de tolerancia EN 10305-2 no son sólo números en un certificado. Son las condiciones límite que deciden si los tubos encajan, los sellos se mantienen y las piezas sobreviven bajo presión. Esta guía explica qué cubre la norma, qué significan realmente las tolerancias dimensionales en la práctica y cómo evitar errores de especificación comunes al comprar tubos de precisión soldados y estirados en frío.

Qué cubre la norma EN 10305-2 y por qué la tolerancia es el requisito principal

EN 10305-2 es la norma europea para tubos soldados estirados en frío para aplicaciones de precisión. El tubo comienza como una tira soldada y luego se estira en frío a través de una matriz y sobre un mandril. Ese paso de estirado en frío reduce la zona de soldadura, refina la superficie y crea las tolerancias dimensionales definidas con precisión por las que se conoce el estándar. EN 10305-2 es la contraparte soldada de EN 10305-1 para tubos estirados en frío sin costura y EN 10305-3 para tubos laminados en frío. Los tres comparten las mismas condiciones técnicas de entrega, pero difieren en la ruta de fabricación y en las clases de tolerancia que pueden alcanzar.

Debido a que el punto de partida es una tira soldada, el material tiene una pared más homogénea que un tubo sin costura del mismo diámetro. La costura de soldadura en sí se trabaja en frío durante el estirado, lo que significa que el área de soldadura pasa a formar parte de la superficie del tubo con casi la misma dureza y microestructura que el metal base. Esta es la razón por la que EN 10305-2 es una opción común para tubos de cilindros hidráulicos, tubos de amortiguadores, ejes de transmisión y cilindros neumáticos donde un diámetro interior preciso y liso importa más que el origen del proveedor del material.

La propia norma define no sólo las tolerancias dimensionales sino también la rugosidad de la superficie, las condiciones de entrega y los requisitos de inspección. Si desea comprender cómo se compara la norma EN 10305-2 con otros tipos de tubos, antes de leer las tablas de tolerancia, comience con las diferencias básicas de fabricación. Para una comparación más profunda, consulte nuestro artículo sobre Tubería ERW, DOM y CDS . Ese contexto le ayudará a interpretar por qué los tubos soldados estirados en frío pueden mantener límites de diámetro interior y exterior más estrictos que los tubos ERW soldados.

EN 10305-2 Valores de tolerancia en la práctica

Cuando observa una tabla de tolerancia dimensional EN 10305-2, está observando los límites superiores de la variación geométrica del tubo. La siguiente tabla resume los valores típicos que se aplican a los tubos de precisión soldados estirados en frío. Siempre verifique la clase exacta y cualquier tolerancia reducida opcional (Opción 19 o 20) con su proveedor, porque el estándar permite desviaciones de la tabla predeterminada.

Valores de tolerancia típicos EN 10305-2 para tubos soldados estirados en frío. Confirme la clase exacta y la tolerancia reducida opcional con su proveedor antes de realizar el pedido.
característica tolerancia Qué significa por tu parte
Diámetro exterior (OD) ±0,08 mm para D ≤ 30 mm; ±0,15 mm para D > 30 mm Los controles encajan en soportes, abrazaderas y asientos.
Diámetro interior (DI) Normalmente controlado por un medidor interno; Se puede perfeccionar un H8 o mejor. Determine la holgura del pistón y del sello en los cilindros.
Grosor de la pared ±10% o ±0,1 mm, lo que sea mayor; tolerancias reducidas disponibles Afecta la presión de estallido, el peso y la rigidez.
Longitud Desviaciones de longitud fija generalmente entre ±0,5 mm y ±1,0 mm Afecta las tolerancias de mecanizado y la secuencia de montaje.
rectitud Normalmente un máximo de 0,5 mm/m; valores más ajustados disponibles Mejora la alineación del vástago del pistón y reduce el desgaste interno.

Estos son valores predeterminados en lugar de valores garantizados para cada tamaño. La tolerancia del diámetro exterior se vuelve más estricta a medida que el diámetro se hace más pequeño, porque un tubo de diámetro pequeño con una gran desviación del diámetro exterior crea un problema de ajuste significativo. Para el espesor de pared, la norma permite elegir una tolerancia reducida, pero eso debe indicarse en el pedido. Si no lo especifica, recibirá el valor estándar y la prueba de dibujo de ese valor no sustituye la selección de la clase de tolerancia correcta.

Un área que a menudo se malinterpreta es la diferencia entre la tolerancia de diámetro exterior del estándar y la tolerancia de diámetro interior que se puede lograr después del bruñido. La propia EN 10305-2 especifica un diámetro exterior y una tolerancia del espesor de pared. El ID no es una tolerancia estandarizada por separado; Resulta del diámetro exterior y del espesor de la pared. Cuando necesita un orificio H8, está solicitando una tolerancia de DI que sea más ajustada que la que proporciona el tubo estirado. El proveedor debe comenzar con una pared más grande y pulir el tubo para alcanzar ese diámetro interior, por lo que siempre debe indicar la determinación del orificio final, no solo el diámetro exterior del tubo y el espesor de la pared.

Cómo las opciones de tolerancia afectan el rendimiento real de los componentes

En un cilindro hidráulico, el espesor de la pared influye directamente en la presión máxima de trabajo. Una pared que tenga un promedio en el extremo inferior de la tolerancia aún puede pasar el estándar, pero limita cuánto se puede mecanizar el orificio para un acabado H8. Si su proceso incluye bruñido o biselado, el espesor inicial de la pared debe estar en el extremo superior de la tolerancia para que tenga suficiente material para alcanzar el diámetro interior final sin romper la pared mínima de diseño.

Precisamente por eso suministramos tubos pulidos y SRB según EN 10305-2 E355 con el diámetro interior ya preparado. El tubo se estira en frío y luego se pule hasta obtener H8 con una rugosidad superficial de Ra 0,4. El resultado es un orificio listo para el ensamblaje del pistón y la varilla, y la cadena de tolerancia se gestiona antes de que el tubo llegue a la línea de mecanizado.

Precision Honed & SRB Tube EN 10305-2 E355 H8 Ra0.4 for Hydraulic Cylinders Tubo pulido de precisión y SRB EN 10305-2 E355 H8 Ra0.4 para cilindros hidráulicos Este tubo soldado estirado en frío viene con el diámetro interior ya pulido a H8 y Ra0,4, listo para el montaje del pistón. Aborda los problemas de tolerancia antes del mecanizado, ahorrando tiempo de retrabajo en producción. Ver producto →

Los cilindros neumáticos se basan en los mismos principios. La tolerancia OD determina la facilidad con la que el tubo se desliza dentro de la carcasa o las tapas de los extremos. Cuando el diámetro exterior es ligeramente insuficiente, puede compensarlo con adhesivo o ajustes de interferencia, pero cuando el diámetro exterior es demasiado grande, el retrabajo consume sus espacios de producción. Especificar la norma EN 10305-2 desde el principio evita este tipo de sorpresas, porque el fabricante ya controla tanto la embutición como el bruñido.

La misma lógica de tolerancia se aplica al diámetro exterior. Si presiona el tubo dentro de una carcasa, el ajuste de interferencia se calcula a partir de la tolerancia del diámetro exterior. Un tubo en el extremo superior de la tolerancia estándar puede ser demasiado grande para la carcasa, mientras que un tubo en el extremo inferior puede no crear suficiente agarre. Cuando compra EN 10305-2 a un proveedor que controla el proceso de trefilado, obtiene más uniformidad entre lotes y su equipo de ensamblaje desarrolla un ajuste estable.

Especificación de tubos EN 10305-2 para aplicaciones de cilindros hidráulicos

El error más común es pedir un tubo únicamente por el número estándar. Es mejor indicar tanto la dimensión estándar como la de acabado que necesita. Para el cilindro de un cilindro hidráulico, por ejemplo, podría decir "EN 10305-2 E355, diámetro exterior 60 mm, diámetro interior después del bruñido H8, espesor de pared de al menos 5 mm". Luego, el proveedor de tubos selecciona el diámetro exterior inicial y el espesor de pared correcto para dejar suficiente material para el bruñido.

Producimos tubos para cilindros hidráulicos según EN 10305-2 E355 específicamente para este tipo de aplicación. La ruta soldada estirada en frío le brinda una pared uniforme, buena concentricidad y una superficie interna que responde bien al bruñido. Puede pedirlo con una superficie interna estirada en frío para su posterior mecanizado, o solicitar que el tubo esté pulido y listo para ensamblar.

Cold Drawn Welded Hydraulic Cylinder Tube EN 10305-2 E355 for Honing EN 10305-2 E355 del tubo del cilindro hidráulico soldado retirado a frío para bruñir Ofrece un espesor de pared uniforme y buena concentricidad como una alternativa rentable a los tubos sin costura. Su superficie interna responde bien al bruñido, lo que la hace adecuada para aplicaciones de cilindros de precisión. Ver producto →

Los tubos amortiguadores son otro caso interesante. En un amortiguador, el tubo debe ser delgado, redondo y de espesor constante para que el comportamiento de la amortiguación permanezca estable en un rango de temperaturas. EN 10305-2 E235-N es un grado común aquí, y la estrecha tolerancia del diámetro exterior permite presionar el tubo dentro del cuerpo de la válvula sin fugas.

Qué preguntar antes de realizar un pedido

Cuando solicite un tubo EN 10305-2, solicite al proveedor un certificado dimensional que muestre el diámetro exterior, el diámetro interior, el espesor de pared y la rectitud real medidas para su lote específico. Si el proveedor sólo puede proporcionar un certificado general del material, usted corre un riesgo. El objetivo de la norma EN 10305-2 es que el tubo ha sido estirado en frío mediante un proceso controlado, por lo que los valores medidos deben situarse cómodamente dentro de los límites de tolerancia, no apenas en el borde.

Verifique también las condiciones de entrega. EN 10305-2 cubre tubos soldados estirados en frío en varios estados de tratamiento térmico y superficial. Si necesita un tubo que se soldará después de recibirlo, infórmeselo al proveedor. Si necesita un tubo que será pintado o electrorrevestido, tenga cuidado con el acabado de la superficie interna. Nuestros tubos de acero soldados estirados en frío en EN 10305-2 grados E235 y E355 están disponibles tanto en condiciones de superficie como estiradas como especiales.

EN 10305-2 Cold Drawn Welded Steel Tube Grades E235 E355 E460 EN 10305-2 Tubo de acero soldado estirado en frío Grados E235 E355 E460 Disponible en múltiples grados y condiciones de superficie, este tubo de precisión garantiza precisión dimensional y resistencia. Ayuda a evitar discrepancias estándar que provocan rechazos de inspección. Ver producto →

Finalmente, compare sus especificaciones con otros estándares que pueda utilizar. Algunos compradores consideran ASTM A513 Tipo 1 o ASTM A519 cuando en realidad necesitan una norma europea para un pedido de exportación. Es por eso que reunimos una vista en paralelo de las normas ISO, DIN y ASTM para tubos de acero. Vea nuestra comparación de Normas ISO, DIN y ASTM para tubos de acero. para tomar la decisión correcta. El uso de un estándar incorrecto puede provocar el rechazo de inspecciones y retrasos en los envíos, incluso si las tolerancias dimensionales parecen similares.

La conclusión clave es simple: los valores de tolerancia EN 10305-2 no son una especificación estática que pueda ignorar después de enviar una orden de compra. Son el contrato de ingeniería entre usted y su proveedor. Comprenda los límites de diámetro exterior, diámetro interior y espesor de pared, informe al proveedor la condición de acabado que necesita y verifique que el material esté soldado por estirado en frío y no tal como está soldado. Haga eso y evitará el retrabajo que convierte un tubo estándar en un costoso problema de producción.

Tolerancia EN 10305-2: una guía práctica para las especificaciones de tubos soldados estirados en frío 2026/09/04
Ver Más Tolerancia EN 10305-2: una guía práctica para las especificaciones de tubos soldados estirados en frío